专为三坐标与 CNC 检验团队打造
三坐标 CMM
检验报告软件
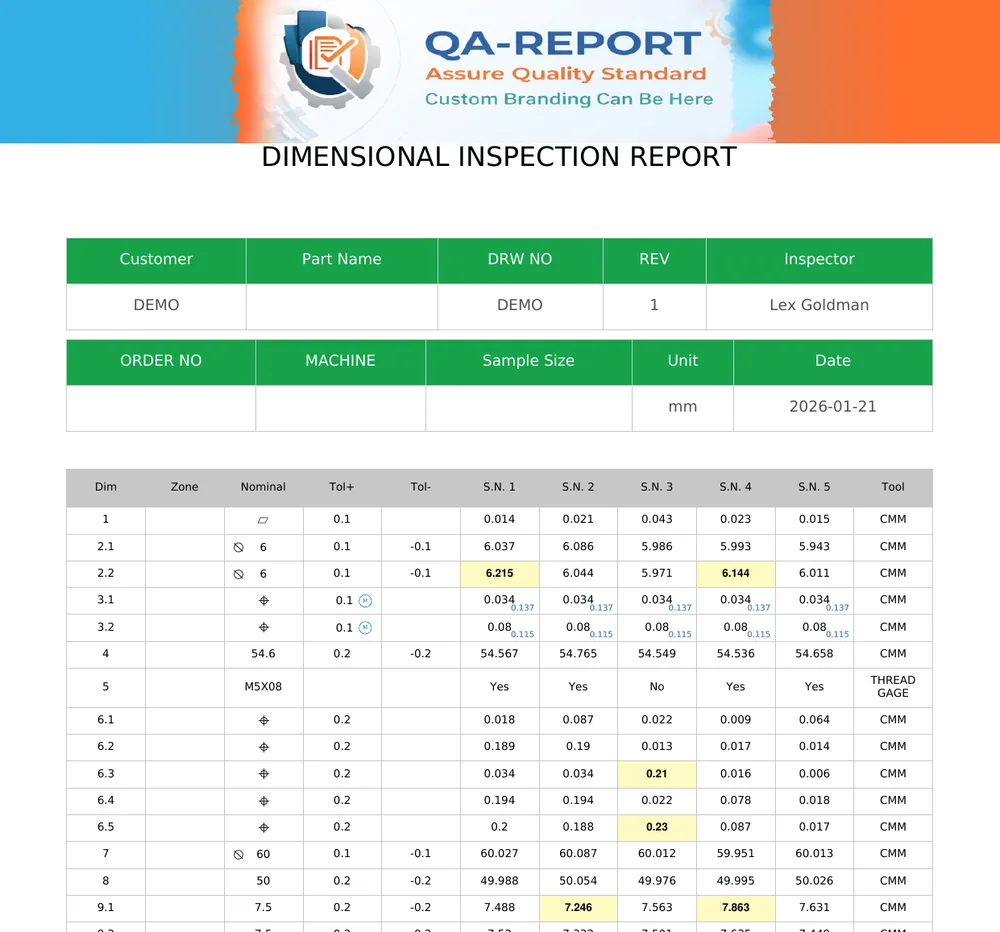
几分钟而不是几小时,把三坐标的原始输出变成可以直接交付审核的检验报告。 QA-Report 导入你的测量数据,自动逐项比对公差, 生成客户认可的首件检验和过程检验报告。
- 任意 CMM 与量具数据导入
- 公差自动判定
- AS9102 Form 3 数据
- 批次与序列号追溯
- AI 自动气泡标注识别
- MITUTOYO MCOSMOS
- ZEISS CALYPSO
- 任意 CMM 输出
- 手动量具
还在手工誊抄三坐标的测量结果?
手工做检验报告又慢又容易出错,审核人员一上门就成了隐患。
几小时的誊抄
每跑完一次程序,操作员就要把几百个测量值从三坐标抄进表格,这些时间本该用来做零件。
誊抄出错
一个数字敲错,可能放过一个坏件,也可能误判一个好件。手工核对公差还常常漏掉超差尺寸。
审核风险
客户要一份可追溯的首件检验或 AS9102 记录时,散落各处的表格和 PDF 很难说得清楚。
从三坐标输出到签字报告,只需三步
导入数据
上传来自 Mitutoyo MCOSMOS、Zeiss 或其他三坐标软件的结果文件,也可以录入手动量具读数。数值自动映射到你的报告字段。
自动判定公差
每个尺寸一落地就与公称值和公差带比对。超差结果和形位公差(GD&T)标注会自动标示出来。
生成报告
生成带批次与序列号追溯、可直接交付审核的首件检验或过程检验报告,再导出 PDF 或分享一条安全链接。
三坐标报告需要的一切
CMM 数据导入
从 Mitutoyo、Zeiss 及其他设备导入测量数据,无需手工重新录入。
公差自动判定
对照公称值和公差带即时给出合格与否,超差之处高亮清晰。
AI 自动气泡标注
AI 读取你的图纸并自动为每个尺寸编号,把每个气泡与检验表格关联起来。
完整形位公差(GD&T)支持
按图纸要求处理几何标注、基准和 MMC 奖励公差。
AS9102 / 首件检验报告数据
逐个特性的结果,直接套进航空和汽车客户使用的 Form 3 版式。
Excel 与 PDF 导出
把排好版的检验报告导出为 Excel 或 PDF,带超差高亮和完整品牌样式。
AI 读懂你的图纸,为每个尺寸打上气泡
别再手工编号了。我们的 AI 扫描你的工程图纸,识别每一处标注,自动生成编号气泡并关联到检验表格。
自动模式
框选一片含多个尺寸的区域,AI 一次性把它们全部识别出来。标注密集的图纸尤其适用 - 几秒钟就能给整个视图打完气泡。
半自动模式
给每个尺寸单独拉一个框,再点击识别一次性读取全部。哪些特性打气泡、按什么顺序打,完全由你控制 - 这是最准确的做法。
- 识别线性、直径、角度和形位公差(GD&T)标注
- 从图纸中提取公称值和公差
- 自动分配测量工具(三坐标、卡尺)
- 每个气泡即时关联到检验表格
三坐标检验报告软件常见问题
怎样把三坐标数据导入检验报告?
从你的 Mitutoyo MCOSMOS(或其他)软件中导出结果文件,上传到 QA-Report。测量值会自动映射到你的报告字段,不需要手工重新录入。Zeiss CALYPSO 及其他常见三坐标输出同样适用。
QA-Report 支持 AS9102 首件检验报告吗?
QA-Report 会生成 AS9102 首件检验所需的特性数据:一张带气泡标注的图纸,以及每个特性的设计要求、实测结果和已计入 MMC、LMC 奖励公差后的判定结论。把这张表导出到 Excel,放进客户的 Form 3 版式即可;Form 1 和 Form 2 由你的零件、材料和工艺记录填写完成。
它能自动对照公差检查测量值吗?
每个测量值在导入的那一刻就会与它的公称值和公差带比对。超差结果自动标示,并完整支持形位公差(GD&T)的几何标注和基准。
支持哪些三坐标设备和软件?
QA-Report 可处理常见三坐标平台的输出,例如 Mitutoyo(三丰)、Zeiss(蔡司)以及其他广泛使用的 CMM,也支持手动量具录入。由于导入规则完全可配置,几乎任何 CMM 机型和输出格式都能定制适配,你不会被锁死在某一台设备或某一个厂商上,设备混杂的车间也能统一到同一套报告流程。
首件检验和过程检验都能用 QA-Report 吗?
都能。同一套流程覆盖首件检验、过程检验和最终检验,带批次与序列号追溯,每份报告都有完整的操作留痕。QA-Report 还会把相关文档(图纸、材质证明和原始测量文件)与报告捆绑在一起,你的质量记录随时可以应对客户、ISO 9001 或 AS9100 审核。
什么是三坐标检验报告?
三坐标检验报告是一份正式文件,逐项列出零件的每个实测尺寸及其公称值和公差,标明每个特性是合格还是不合格。它由三坐标测量机(CMM)采集的数据生成,用于证明零件符合图纸要求,作为质量记录和客户审核的依据。QA-Report 会根据导入的三坐标数据自动生成这类报告。
一份三坐标检验报告应该包含什么?
一份完整的三坐标检验报告应包含:零件名称、图号和版本;每个特性的公称值、公差和实测结果;每个尺寸的合格或不合格状态;所用测量设备;用于追溯的序列号或批次号;以及检验员和日期。QA-Report 会自动采集全部这些字段,并把任何超差结果标示出来。
什么是首件检验报告(FAIR)?
首件检验报告(FAIR)是在批量生产开始前,对首件产品是否满足图纸全部要求所做的书面验证。在航空领域它遵循 AS9102 标准(Form 1 至 Form 3);在汽车领域它是 PPAP 的组成部分。QA-Report 把你的三坐标和量具数据直接变成可交付审核的首件检验报告,无需手工重新录入。
三坐标报告和 AS9102 首件检验报告有什么区别?
三坐标报告记录的是零件的实测尺寸;AS9102 首件检验报告则是范围更广的航空标准化文件包(Form 1 至 Form 3),在这些测量数据之上再加上零件与材料的可追溯说明,以及逐个特性的验证。三坐标报告的尺寸结果会直接进入 AS9102 报告,QA-Report 用同一批导入数据同时产出两者。可参阅完整的三坐标检验报告示例和 AS9102 表格指南。
汽车零件的 PPAP 尺寸检验,QA-Report 支持吗?
支持。QA-Report 生成汽车 PPAP 提交所用的尺寸检验结果与报告,测量值逐项比对公差,并带完整的零件、批次和序列号追溯。它覆盖 PPAP 中尺寸结果的那一部分,让你无需重新录入三坐标数据就能记录零件符合性。所有支持性文档都与报告捆绑在一起,PPAP 记录始终完整、随时可供审核。
图纸上的气泡尺寸能和三坐标结果关联吗?
可以。你可以给图纸上的每个尺寸打气泡(编号),并把它与对应的三坐标实测结果关联起来,报告上的每个数值都能对回图纸上的具体特性。这让报告完全可追溯,首件检验和过程检验也更容易复核。
AI 自动气泡标注是怎么工作的?
QA-Report 用 AI 扫描你的工程图纸,识别尺寸标注,包括线性、直径、角度和形位公差(GD&T)特性。共有两种模式:自动模式让你框选一大片区域并一次识别全部尺寸 - 这是给整个视图打气泡最快的方式;半自动模式让你给每个尺寸单独拉框,再一次性批量识别 - 需要精确控制编号顺序时最为准确。两种模式都会直接从图纸文字中提取公称值和公差。
图纸上的每个尺寸都要手工编号吗?
不用。AI 自动气泡标注功能读取你的图纸并自动为每个尺寸编号,同时关联到检验表格中对应的行。你仍然可以手工调整、重排或补充气泡,但绝大部分工作 AI 几秒钟就做完了,而不是几分钟。
QA-Report 会计算 MMC 奖励公差吗?
会。QA-Report 自动计算最大实体条件(MMC)下允许的奖励公差,把可用的奖励量加到几何公差上,再按调整后的极限逐个特性判定。带 MMC 或 LMC 修饰符的形位公差(GD&T)标注都会被正确评定,不需要手工计算,合格的零件不会被误判为不合格。
创建三坐标检验报告有免费套餐吗?
有。QA-Report 提供免费套餐,无需信用卡即可开始创建三坐标检验报告。付费套餐提供更大容量和进阶功能,详情请见价格方案页面。
了解更多
在我们的指南中深入了解整套流程:CNC 与三坐标质量检验报告:如何实现检验文档自动化。也可以到价格方案页面比较各个套餐。
免费试用 - 无需信用卡
别再手工誊抄三坐标结果
今天就开始生成可直接交付审核的三坐标检验报告。