POUR LES ATELIERS D'USINAGE & LES ÉQUIPES DE PRODUCTION
Logiciel GPAO et MES pour
atelier d'usinage
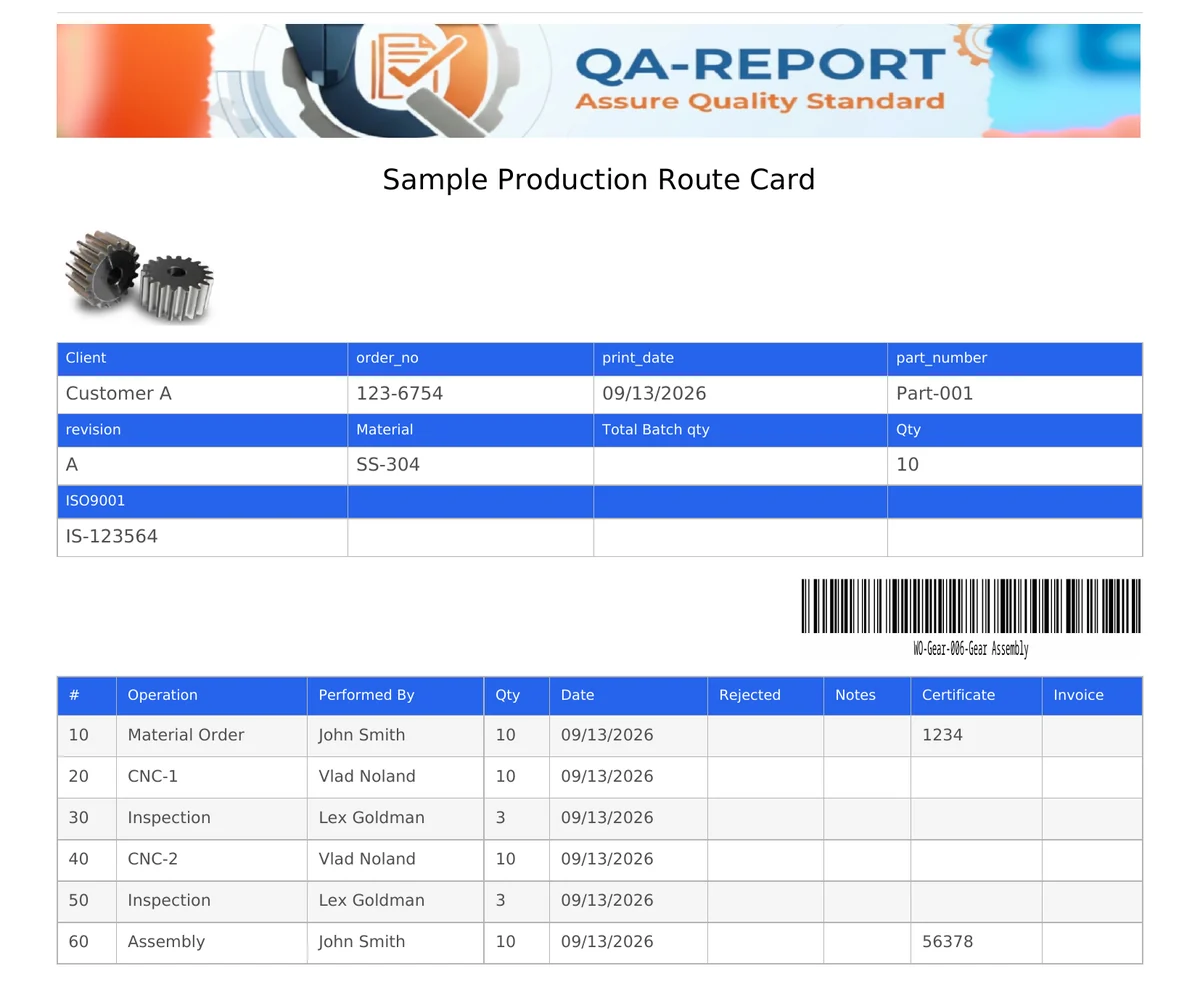
Donnez à chaque pièce sa gamme de fabrication, lancez-y des lots, et imprimez une fiche suiveuse avec code-barres qui part à l'atelier. L'opérateur la scanne, enregistre ce qu'il a produit et ce qu'il a rebuté, et tout l'historique reste attaché au lot. Le stock matière et les bons de commande vivent dans la même plateforme.
- Une gamme de fabrication par pièce
- Fiches suiveuses avec code-barres
- Division, fusion et avancement partiel des lots
- Suivi des rebuts avec récupération
- Stock matière et bons de commande
- TOUT NAVIGATEUR
- LECTEURS CODE-BARRES
- TABLETTES D'ATELIER
- POSTES PARTAGÉS
Où en est le lot 1042, et combien en reste-t-il ?
La plupart des ateliers répondent en traversant l'atelier. Le planning vit dans un tableur, le relevé vit sur papier, et les deux cessent de concorder dès le milieu de la semaine.
Le planning est un tableur
Une seule personne le tient à jour, tous les autres travaillent sur une impression déjà périmée. Personne ne voit à quelle opération un lot se trouve réellement en ce moment.
Le relevé est sur papier
Quantités et rebuts sont notés sur une fiche qui se tache d'huile, se déchire ou se perd. Quand un client demande comment un lot a été produit, il faut retrouver le classeur.
La qualité est une île à part
Les résultats de contrôle sont dans un autre système, ou dans un autre classeur. Rattacher un relevé de mesures au lot et à l'opération exacts dont il vient est un travail manuel que personne n'a le temps de faire.
Du plan au lot traçable
Trois étapes, mises en place par votre propre équipe. Pas de consultant, pas de projet de déploiement.
Construisez la gamme de fabrication
Choisissez les opérations dans votre bibliothèque d'étapes et mettez-les dans l'ordre pour cette pièce. Chacune porte les champs à renseigner, le groupe autorisé à la valider, un temps estimé et un coût.
Lancez un lot et imprimez la fiche
Créez un lot pour la quantité que vous lancez. La fiche suiveuse s'imprime avec un code-barres, les données de la pièce et la liste des opérations, dans la mise en page voulue par votre atelier.
Scannez, validez, tracez
L'opérateur scanne la fiche, ne voit que son opération, saisit son code PIN, et enregistre ce qui est bon et ce qui est rebuté. Chaque saisie nomme une personne et reste attachée au lot.
Chaque bloc de cette fiche, c'est vous qui le placez
Le modèle s'assemble en glissant des blocs dans une pile. Modifiez-le une fois et toutes les fiches que votre atelier imprime ensuite suivent la nouvelle mise en page.
En-tête et grille d'informations
Le nom de votre atelier, la date d'émission et tous les champs pièce, lot, matière ou client que vous voulez sur la feuille, disposés comme vous l'entendez.
Un vrai code-barres Code 128
Le numéro de lot est imprimé en code-barres scannable. Un lecteur USB bon marché sur un poste suffit à l'atelier pour ouvrir le bon travail.
Tableau des opérations, vos colonnes
Tout champ défini sur une opération peut devenir une colonne, si bien que la fiche imprimée demande exactement ce que votre atelier enregistre, et rien de plus.
Image de la pièce et signatures
Déposez une photo ou une vignette du plan pour que l'opérateur voie la pièce, et ajoutez les lignes de signature qu'exige votre procédure qualité.
Remplie, ou vierge
Imprimez une fiche portant tout ce qui a été enregistré jusque-là, ou un formulaire vierge pour un atelier qui écrit encore à la main. Une fiche à la fois, ou toutes celles d'un ordre de fabrication d'un coup.
Rebuts et récupérations visibles
Les quantités rebutées s'impriment en face de l'opération qui les a produites, et une quantité récupérée est annotée plutôt que discrètement effacée.
Tout ce dont la production a vraiment besoin
Conçu autour du fonctionnement réel d'un atelier d'usinage : des lots qui changent de taille, des opérateurs qui se partagent une étape, et des rebuts qui reviennent parfois.
Constructeur de gammes
Créez une opération une fois et réutilisez-la sur toutes les pièces. Définissez les champs à saisir, les statuts qu'elle peut prendre, qui est autorisé à la valider, ses minutes estimées et son coût.
Kanban et Gantt, en direct
Voyez chaque lot comme une carte posée sur l'opération qu'il a atteinte, ou basculez sur un Gantt traversant pièces et lots et déplacez les barres pour replanifier.
Diviser, fusionner, valider en partie
Envoyez la moitié d'un lot en avance et gardez le reste. Les sous-lots se souviennent d'où ils viennent, les lots compatibles fusionnent à nouveau, et plusieurs opérateurs peuvent saisir des quantités partielles sur une même opération.
Un chiffrage qui se met à jour pendant que vous construisez
Donnez à une opération un taux horaire, à la pièce ou à l'étape : le coût unitaire et le total se recalculent à mesure que vous ajoutez des opérations ou changez la quantité. Une estimation manquante est signalée comme manquante, jamais devinée.
Rebuts et récupération
Enregistrez un rebut sur une catégorie que votre atelier maîtrise, à l'opération où il s'est produit. Si la pièce est ensuite retouchée ou acceptée, la récupération est conservée à côté du rebut, pas par-dessus.
Mode atelier sur un poste partagé
Scanner une fiche ouvre une vue épurée, sans modification, sans coût et sans planning. Elle revient à l'invite de scan au bout de cinq minutes, si bien que l'opérateur suivant la trouve toujours prête.
Matière, chutes et bons de commande
Le stock qui alimente la production vit dans la même plateforme, si bien que ce qu'une pièce a consommé est enregistré là où se trouve la pièce.
Un catalogue calqué sur la façon dont le métal est stocké
Gérez le stock en pièces, ronds, barres ou tôles, avec les dimensions qui comptent. Affectez de la matière à une pièce et elle quitte le stock immédiatement ; ce que la pièce ne rend pas est ce qu'elle a consommé. Les restes reviennent comme article codé à part, traçable jusqu'à la barre dont ils ont été coupés.
Fournisseurs et bons de commande
Créez une commande, émettez-la en PDF verrouillé avec son numéro, et réceptionnez-la ligne par ligne à l'arrivée des marchandises. Les réceptions partielles alimentent le stock immédiatement. Devis et bons de livraison se joignent à la commande et y restent.
- Journal des mouvements en ajout seul - chaque réception, sortie, retour et ajustement, avec qui et quand
- Alertes de stock minimum sur la matière première, et une marge de produits finis sur la pièce
- Chutes codées depuis leur parent, pour qu'un reste ne soit jamais confondu avec une barre neuve
- Coût unitaire moyen reporté, pour que le coût matière d'une pièce soit réel
Bon de commande
Créez-le, émettez-le en PDF avec son numéro verrouillé, envoyez-le au fournisseur.
Réception
Enregistrez ce qui est arrivé, ligne par ligne. Une livraison partielle alimente le stock immédiatement.
En stock
SS-304 Ø40 conservé en barre, avec son coût unitaire moyen reporté.
Affectation à une pièce
La matière quitte le stock dès qu'elle est prélevée. Demandez plus qu'il n'en existe et tout l'enregistrement est refusé.
La production consomme
Ce que la pièce ne rend pas est ce qu'elle a consommé, si bien que le coût matière est réel plutôt qu'estimé.
Retour de chute
Le reste revient comme article à part entière, codé SS-304_1 depuis son parent pour ne jamais être confondu avec une barre neuve.
Le reste réintègre le stock à l'étape 03 et peut être réaffecté
Chaque étape ci-dessus écrit une ligne dans le journal en ajout seul
L'atelier voit le travail. La direction voit l'ensemble.
Les rôles décident de ce que chacun peut atteindre, si bien qu'un poste partagé n'expose jamais les coûts ni le planning.
Atelier
Voit la gamme de fabrication et ne valide que les opérations affectées à son groupe. Pas de coût, pas de Gantt, pas de configuration.
Un code PIN par opérateur
Chaque personne à l'atelier a son propre code PIN et le saisit pour valider une opération. Le relevé nomme l'individu qui a fait le travail, pas un poste ni un compte partagé, si bien que l'historique d'un lot tient face à un audit.
Direction
Ajoute le chiffrage par pièce, le modèle de fiche suiveuse, le catalogue des motifs de rebut et les stocks. Les coûts restent réservés aux administrateurs.
Questions sur la GPAO, le MES et la fiche suiveuse
Qu'est-ce qu'un MES en production industrielle ?
Un MES, ou manufacturing execution system, est le logiciel qui pilote la fabrication entre la commande et la pièce finie. Il porte la gamme que suit chaque pièce, lance le travail à l'atelier, enregistre ce qui a été produit et ce qui a été rebuté à chaque opération, et conserve l'historique qui prouve comment un lot a été fabriqué. En France on parle plutôt de GPAO pour la planification et de MES pour le suivi d'atelier ; QA-Report couvre les deux dans une forme dimensionnée pour l'atelier d'usinage plutôt que pour la grande usine.
Qu'est-ce qu'une fiche suiveuse ?
Une fiche suiveuse est la feuille imprimée qui accompagne un lot à travers l'atelier. Elle porte les données de la pièce et du lot, un code-barres scannable, la liste des opérations dans l'ordre, et la place pour noter les quantités réalisées et rebutées à chaque étape. Dans QA-Report la mise en page se construit en glissant des blocs, si bien que la fiche reprend le formulaire que votre atelier utilise déjà, et elle s'imprime remplie ou vierge.
Les opérateurs peuvent-ils l'utiliser à l'atelier sans formation ?
L'opérateur scanne le code-barres de la fiche suiveuse, ce qui ouvre ce lot dans une vue atelier épurée n'affichant que la gamme de fabrication et l'étape qu'il doit réaliser. Modification, coûts et planification sont masqués. L'écran revient à l'invite de scan après cinq minutes d'inactivité, si bien qu'un poste partagé est toujours prêt pour la personne suivante. Il ne faut rien de plus qu'un navigateur et un lecteur de code-barres.
Un lot peut-il être divisé ou validé partiellement ?
Oui. Un lot peut être divisé en sous-lots qui conservent leur filiation avec le lot parent, et des lots compatibles peuvent être fusionnés à nouveau. Plusieurs opérateurs peuvent saisir des avancements partiels sur la même opération, chacun avec ses propres quantités réalisées et rebutées, et la quantité qui arrive à l'étape suivante est calculée à partir de la dernière opération ayant enregistré des données réelles.
Comment les pièces rebutées sont-elles enregistrées ?
Les rebuts sont enregistrés à l'opération où ils surviennent, sur une catégorie et un motif issus d'un catalogue que votre atelier maîtrise, avec des valeurs par défaut couvrant les défauts dimensionnels, d'état de surface, de matière, de procédé et d'aspect. Une quantité rebutée peut ensuite être récupérée, par exemple après retouche ou accord du client, et la récupération est conservée à côté du rebut d'origine plutôt qu'à sa place.
Le contrôle des stocks et le stock matière sont-ils inclus ?
Oui. Le Contrôle des Stocks tient le catalogue des matières avec un stock géré en pièces, ronds, barres ou tôles, affecte la matière aux pièces et la sort du stock immédiatement, enregistre les chutes comme des articles traçables à part entière, et conserve un journal en ajout seul de chaque mouvement. Fournisseurs et bons de commande sont dans le même module, y compris la réception partielle qui alimente le stock à l'arrivée des marchandises.
Le contrôle qualité est-il relié à la production ?
Le contrôle est une opération à l'intérieur de la gamme de fabrication, pas un système séparé. Une étape peut exiger un rapport de contrôle, et ce rapport est rattaché au lot et à l'opération précis. Les résultats mesurés, les rebuts et l'historique de production sont dans les mêmes enregistrements : l'historique du lot est la traçabilité.
Qui peut voir les coûts et le planning de production ?
Le chiffrage n'est visible que par les administrateurs. Le planning Gantt est accessible aux rôles Admin et PowerUser, qui planifient et pilotent la production. Les utilisateurs de l'atelier voient la gamme de fabrication et ne peuvent valider que les opérations affectées à leur groupe, sans jamais voir les coûts ni la planification.
Combien de temps faut-il pour le mettre en place ?
La mise en place est faite par l'atelier lui-même. Vous construisez une fois une bibliothèque de modèles d'opérations, avec les champs, statuts, groupes, temps estimé et coût dont chacun a besoin, puis vous assemblez la gamme de fabrication d'une pièce en choisissant des étapes dans cette bibliothèque. Il n'y a ni consultant ni projet de déploiement, et un atelier imprime généralement sa première fiche suiveuse dans la même semaine.
En quoi est-ce différent d'un MES d'entreprise complet ?
Un MES d'entreprise suppose une connectivité machine, une équipe de déploiement dédiée et un long projet. QA-Report est dimensionné pour l'atelier d'usinage : les opérateurs n'ont besoin que d'un navigateur et d'un code-barres, les changements de gamme se font en modifiant vous-même un modèle d'étape, le contrôle fait partie du flux plutôt que d'un système qualité séparé, et les stocks vivent dans la même plateforme. Il ne collecte pas de signaux depuis les machines ou les automates, et ne calcule pas de TRS.
Puis-je personnaliser la mise en page de la fiche suiveuse ?
Oui. Le modèle s'assemble à partir de blocs : en-tête, grille d'informations, tableau des opérations, code-barres, image de la pièce, zone de signature, texte libre et séparateurs. Les champs définis sur vos opérations peuvent être ajoutés en colonnes, si bien que la fiche imprimée porte exactement les informations que votre atelier enregistre. Les fiches s'impriment une à une ou en série pour tous les lots.
À quels secteurs s'adresse-t-il ?
Il est conçu pour les ateliers d'usinage de précision et de chaudronnerie qui fabriquent des pièces sur plan, servant généralement des clients de l'aéronautique, de l'automobile, de la défense et du médical qui exigent une traçabilité documentée. Il convient aux ateliers qui ont besoin d'un vrai pilotage de production et d'enregistrements prêts pour audit, sans le coût ni le déploiement d'un système d'entreprise.
En savoir plus
Lisez l'article détaillé sur la GPAO pour les ateliers d'usinage, voyez comment la production se relie au rapport de contrôle MMT, regardez de courtes démonstrations dans la galerie, ou vérifiez ce qui est inclus dans chaque formule. La planification de production MES fait partie de la formule PRO.
GRATUIT À ESSAYER - SANS CARTE BANCAIRE
Imprimez votre première fiche suiveuse cette semaine
Construisez une gamme de fabrication, lancez un lot, et scannez-le à l'atelier. Mis en place par votre propre équipe, sans projet de déploiement.