PARA TALLERES DE MECANIZADO Y EQUIPOS DE PRODUCCIÓN
Software MES para
talleres de mecanizado
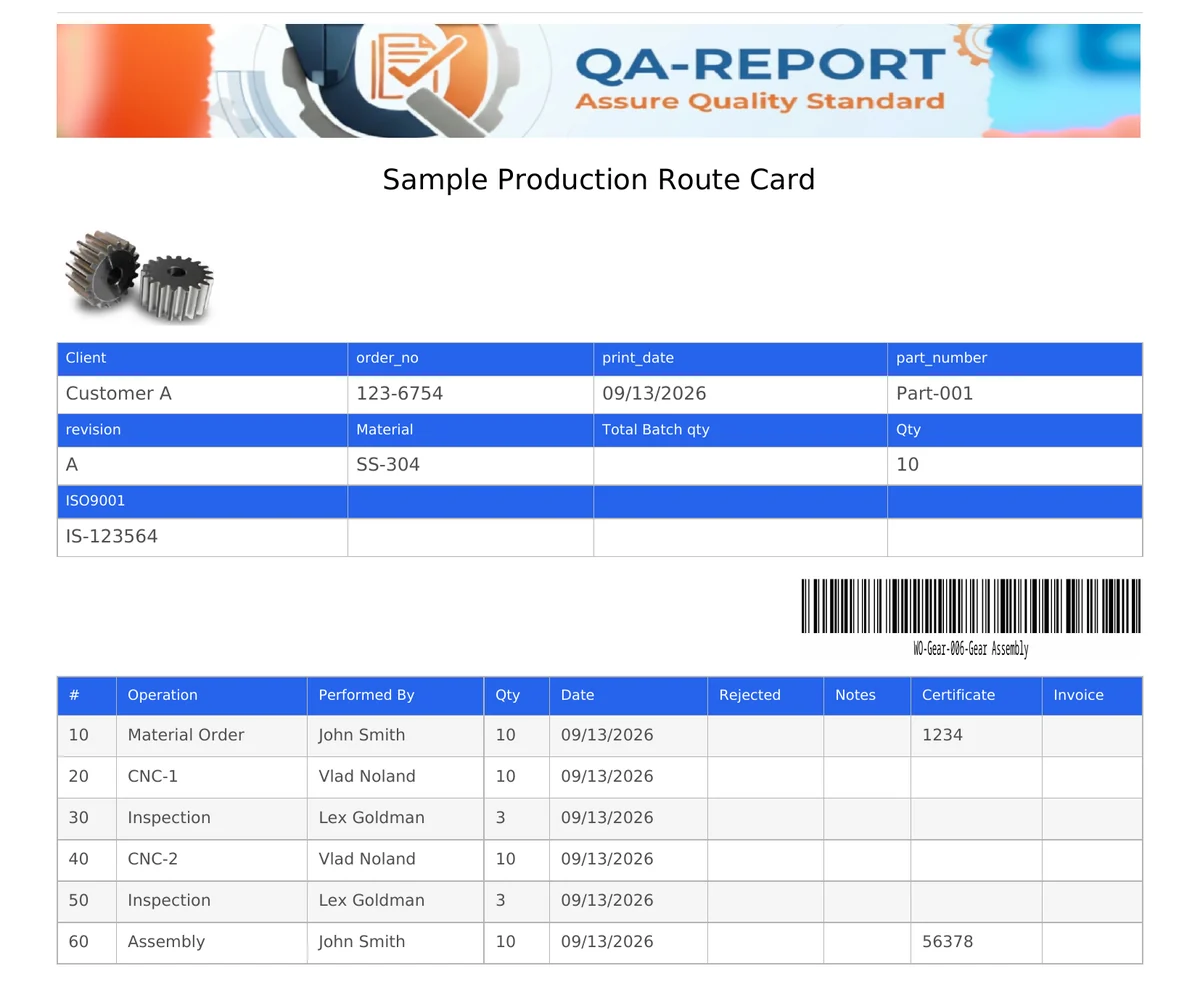
Dé a cada pieza un flujo de fabricación, lance lotes a través de él e imprima una Hoja de ruta con un código de barras que baja a la planta. Los operadores la escanean, registran lo que fabricaron y lo que rechazaron, y todo el historial se queda con el lote. El stock de material y las órdenes de compra están en la misma plataforma.
- Flujo de fabricación por pieza
- Hojas de ruta con código de barras
- División, fusión y completado parcial de lotes
- Seguimiento de rechazos con recuperación
- Stock de material y órdenes de compra
- CUALQUIER NAVEGADOR
- LECTORES DE CÓDIGO DE BARRAS
- TABLETS EN PLANTA
- TERMINALES COMPARTIDOS
¿Dónde está el lote 1042 y cuántas quedan?
La mayoría de los talleres responden dando una vuelta por la planta. La planificación vive en una hoja de cálculo, el registro vive en papel, y a mitad de semana ya han dejado de coincidir.
La planificación es una hoja de cálculo
Una sola persona la mantiene; el resto trabaja con una copia impresa que ya está desfasada. Nadie ve en qué operación está realmente un lote ahora mismo.
El registro está en papel
Las cantidades y los rechazos se anotan en una hoja que se mancha de aceite, se rompe o se pierde. Cuando un cliente pregunta cómo se produjo un lote, alguien tiene que buscar la carpeta.
La calidad es una isla aparte
Los resultados de inspección están en otro sistema, o en otra carpeta. Vincular un informe medido con el lote y la operación exactos de los que salió es un trabajo manual que nadie tiene tiempo de hacer.
Del plano a un lote trazable
Tres pasos, configurados por su propio equipo. Sin consultores ni proyecto de implantación.
Monte el flujo de fabricación
Elija operaciones de su biblioteca de etapas y póngalas en orden para esa pieza. Cada una lleva los campos a registrar, el grupo autorizado a completarla, un tiempo estimado y un costo.
Lance un lote e imprima la hoja
Cree un lote con la cantidad que va a fabricar. La Hoja de ruta se imprime con código de barras, los datos de la pieza y la lista de operaciones, con el diseño que quiera su taller.
Escanear, completar, trazar
El operador escanea la hoja, ve solo su operación, introduce su PIN y registra lo que pasó y lo que se rechazó. Cada anotación lleva el nombre de una persona y se queda con el lote.
Cada bloque de esa hoja lo coloca usted
La plantilla se monta arrastrando bloques a una pila. Cámbiela una vez y todas las hojas que imprima su taller a partir de entonces seguirán el nuevo diseño.
Encabezado y cuadro de información
El nombre de su taller, la fecha de emisión y los campos de pieza, lote, material o cliente que quiera en la hoja, en la disposición que elija.
Un código de barras Code 128 real
El número de lote se imprime como código de barras escaneable. Un lector USB barato en un terminal es todo lo que necesita la planta para abrir el trabajo correcto.
Tabla de operaciones, sus columnas
Cualquier campo que haya definido en una operación puede convertirse en columna, así que la hoja impresa pide exactamente lo que su taller registra y nada más.
Imagen de la pieza y firmas
Añada una foto o una miniatura del plano para que el operador vea la pieza, y las líneas de firma que exija su procedimiento de calidad.
Con datos o en blanco
Imprima una hoja con todo lo registrado hasta ese momento, o un formulario en blanco para un taller que aún anota a mano. Imprima una, o todas las hojas de un trabajo de una vez.
Rechazos y recuperaciones a la vista
Las cantidades rechazadas se imprimen junto a la operación que las produjo, y una cantidad recuperada se anota en lugar de borrarse sin dejar rastro.
Todo lo que producción necesita de verdad
Pensado para cómo funciona de verdad un taller de mecanizado: lotes que cambian de tamaño, operadores que comparten una etapa y rechazos que a veces vuelven.
Constructor de procesos
Cree una operación una vez y reutilícela en todas las piezas. Defina los campos a capturar, los estados que puede tomar, quién puede completarla, sus minutos estimados y su costo.
Kanban y Gantt, en vivo
Vea cada lote como una tarjeta en la operación a la que ha llegado, o pase a un Gantt por piezas y lotes y arrastre las barras para replanificar.
Dividir, fusionar, completar en parte
Adelante medio lote y guarde el resto. Los sublotes recuerdan de dónde vienen, los compatibles se vuelven a fusionar y varios operadores pueden registrar cantidades parciales en una misma operación.
Costos que se actualizan mientras monta el flujo
Asigne a una operación una tarifa por hora, por pieza o por etapa y el costo por pieza y el total se recalculan al añadir operaciones o cambiar la cantidad. Una estimación que falta se muestra como ausente, nunca se inventa.
Rechazos y recuperación
Registre un rechazo contra una categoría que controla su taller, en la operación donde ocurrió. Si la pieza se retrabaja o se acepta después, la recuperación se guarda junto al rechazo, no encima.
Modo planta en un terminal compartido
Escanear una hoja abre una vista reducida sin edición, sin costos y sin planificación. Vuelve al aviso de escaneo a los cinco minutos, así que el siguiente operador siempre la encuentra lista.
Material, recortes y órdenes de compra
El stock que alimenta la producción vive en la misma plataforma, así que lo que consumió una pieza queda registrado donde está la pieza.
Un catálogo que refleja cómo se guarda el metal
Mantenga el stock como piezas, barra redonda, barra o lámina, con las dimensiones que importan. Asigne material a una pieza y sale del stock de inmediato; lo que la pieza no devuelve es lo que ha consumido. Los sobrantes vuelven como artículo propio con su código, trazable hasta la barra de la que se cortaron.
Proveedores y órdenes de compra
Cree una orden, emítala como PDF bloqueado con su número y recíbala línea a línea según llega la mercancía. Las recepciones parciales dan de alta el stock al momento. Las cotizaciones y los documentos de entrega se adjuntan a la orden y se quedan con ella.
- Registro de movimientos inalterable - cada recepción, salida, devolución y ajuste, con quién y cuándo
- Alertas de stock mínimo en la materia prima y un colchón de producto terminado en la pieza
- Recortes codificados a partir de su material de origen, para que un resto nunca se confunda con barra nueva
- Costo unitario medio arrastrado, para que el costo de material de una pieza sea real
Orden de compra
Créela, emítala como PDF con su número bloqueado y envíesela al proveedor.
Recibir
Dé de alta lo que llegó, línea a línea. Una entrega parcial sube el stock al momento.
En stock
SS-304 Ø40 guardado como barra, con su costo unitario medio arrastrado.
Asignar a una pieza
El material sale del stock en el momento en que se toma. Pida más de lo que hay y no se guarda nada.
La producción consume
Lo que la pieza no devuelve es lo que ha consumido, así que el costo de material es real y no estimado.
El recorte vuelve
El resto vuelve como artículo propio, codificado SS-304_1 a partir de su origen para que nunca se confunda con barra nueva.
El resto vuelve al stock en el paso 03 y puede asignarse de nuevo
Cada paso de arriba escribe una línea en el registro inalterable
La planta ve el trabajo. La dirección ve el cuadro completo.
Los roles deciden a qué llega cada persona, así que un terminal compartido nunca deja ver costos ni planificación.
Planta
Ve el flujo de fabricación y completa solo las operaciones asignadas a su grupo. Sin costos, sin Gantt, sin configuración.
Un PIN por operador
Cada persona de la planta tiene su propio PIN y lo introduce para completar una operación. El registro nombra a la persona que hizo el trabajo, no a un terminal ni a un usuario compartido, así que el historial de un lote aguanta una auditoría.
Dirección
Añade la estimación de costos por pieza, la plantilla de la Hoja de ruta, el catálogo de rechazos y el inventario. Los costos siguen siendo solo para Admin.
Preguntas sobre MES y Hojas de ruta
¿Qué es un MES en fabricación?
Un MES, o sistema de ejecución de fabricación, es el software que gobierna la producción entre el pedido y la pieza terminada. Guarda la ruta que sigue cada pieza, lanza el trabajo a la planta, registra lo que se fabricó y lo que se rechazó en cada operación y conserva el historial que demuestra cómo se produjo un lote. QA-Report lo ofrece en una versión dimensionada para talleres de mecanizado, no para grandes plantas.
¿Qué es una Hoja de ruta?
La Hoja de ruta es el documento impreso que acompaña al lote por todo el taller. Lleva los datos de la pieza y del lote, un código de barras escaneable, la lista de operaciones en orden y espacio para anotar las cantidades completadas y rechazadas en cada etapa. En QA-Report el diseño se monta arrastrando bloques, de modo que la hoja coincide con el formato que su taller ya utiliza, y puede imprimirse con los datos ya cargados o en blanco.
¿Pueden usarlo los operadores en planta sin formación?
El operador escanea el código de barras de la Hoja de ruta y se abre ese lote en una vista de planta reducida que muestra solo el flujo de fabricación y la etapa que debe completar. La edición, los costos y la planificación quedan ocultos. La pantalla vuelve al aviso de escaneo tras cinco minutos de inactividad, así que un terminal compartido siempre está listo para la siguiente persona. Solo hacen falta un navegador y un lector de código de barras.
¿Se puede dividir un lote o completarlo parcialmente?
Sí. Un lote puede dividirse en sublotes que conservan su origen hasta el lote padre, y los lotes compatibles pueden volver a fusionarse. Varios operadores pueden registrar completados parciales en la misma operación, cada uno con sus propias cantidades completadas y rechazadas, y la cantidad que llega a la etapa siguiente se calcula a partir de la última operación que registró datos reales.
¿Cómo se registran las piezas rechazadas?
Los rechazos se registran en la operación donde ocurren, contra una categoría y un motivo de un catálogo que controla su taller, con valores por defecto para defectos dimensionales, de superficie, de material, de proceso y de aspecto. Una cantidad rechazada puede recuperarse más tarde, por ejemplo tras un retrabajo o la aprobación del cliente, y la recuperación se conserva junto al rechazo original en lugar de sobrescribirlo.
¿Incluye inventario y stock de material?
Sí. El Control de Inventario contiene el catálogo de materiales con el stock guardado como piezas, barra redonda, barra o lámina, asigna material a las piezas y lo da de baja del stock de inmediato, registra los recortes como artículos propios y trazables y mantiene un registro inalterable de cada movimiento. Los proveedores y las órdenes de compra están en el mismo módulo, incluida la recepción parcial que da de alta el stock a medida que llega la mercancía.
¿Conecta la inspección de calidad con la producción?
La inspección es una operación dentro del flujo de fabricación, no un sistema aparte. Una etapa puede exigir un informe de inspección, y ese informe queda vinculado al lote y a la operación concretos. Los resultados medidos, los rechazos y el historial de producción están en los mismos registros, así que el historial del lote es la trazabilidad.
¿Quién puede ver los costos y la planificación de producción?
La estimación de costos solo es visible para el rol Admin. El diagrama de Gantt está disponible para Admin y PowerUser, que planifican y gestionan la producción. Los usuarios de planta ven el flujo de fabricación y solo pueden completar las operaciones asignadas a su grupo, y nunca ven costos ni planificación.
¿Cuánto se tarda en ponerlo en marcha?
La puesta en marcha la hace el propio taller. Se crea una vez una biblioteca de plantillas de operación, con los campos, estados, grupos, tiempo estimado y costo que necesita cada una, y después se monta el flujo de fabricación de una pieza eligiendo etapas de esa biblioteca. No hay consultor ni proyecto de implantación, y un taller suele imprimir su primera Hoja de ruta esa misma semana.
¿En qué se diferencia de un MES corporativo completo?
Un MES corporativo da por hecha la conectividad con las máquinas, un equipo de implantación dedicado y un despliegue largo. QA-Report está dimensionado para un taller de mecanizado: los operadores solo necesitan un navegador y un código de barras, los cambios de proceso se hacen editando usted mismo una plantilla de etapa, la inspección forma parte del flujo en lugar de ser un sistema de calidad aparte y el inventario vive en la misma plataforma. No recoge señales de máquinas ni de PLC, y no calcula el OEE.
¿Puedo personalizar el diseño de la Hoja de ruta?
Sí. La plantilla se monta con bloques: encabezado, cuadro de información, tabla de operaciones, código de barras, imagen de la pieza, zona de firmas, texto libre y separadores. Los campos definidos en sus operaciones pueden añadirse como columnas, de modo que la hoja impresa recoge exactamente la información que anota su taller. Las hojas pueden imprimirse de una en una o en bloque para todos los lotes.
¿A qué sectores está dirigido?
Está pensado para talleres de mecanizado de precisión y calderería que fabrican piezas según plano, normalmente para clientes de aeronáutica, automotriz, defensa y medicina que exigen trazabilidad documentada. Encaja en talleres que necesitan control real de producción y registros listos para auditoría sin el costo ni el despliegue de un sistema corporativo.
Más información
Lea el artículo completo sobre MES para talleres de mecanizado, vea cómo se conecta la producción con los informes de inspección CMM, mire videos breves en la galería, o consulte qué incluye cada plan. La planificación de producción MES forma parte del plan PRO.
PRUEBA GRATUITA - SIN TARJETA DE CRÉDITO
Imprima su primera Hoja de ruta esta semana
Monte un flujo de fabricación, lance un lote y escanéelo en planta. Lo configura su propio equipo, sin proyecto de implantación.